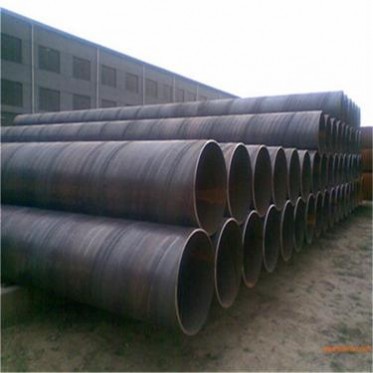
螺旋縫采用自動埋弧焊法焊接,內外埋弧焊縫各不少于一道。鋼帶對頭焊縫:鋼管上允許有鋼帶對頭焊縫,鋼帶對頭焊縫與管端的距離不得小于300mm。經購方與制造廠協商,允許鋼帶對頭焊縫位于管端,但鋼帶對頭焊縫與相應管端螺旋焊縫之間至少應有150mm的環向間隔。鋼帶對頭焊縫應采用埋弧焊法焊接,內外埋弧焊縫各不少于一道。允許將鋼帶對頭焊縫的余高銑去,但銑削處或焊縫原始表面不得低子母材表面螺旋鋼管壁厚**及生產工序:螺旋鋼管的生產工序,與用其它方式生產的大直徑鋼管的生產工序相比,有如下特點原料準備工序簡單;原料上機后,管坯用一道工序就可做成;不需要矯直工序。水用螺旋鋼管分為單面埋弧焊的和雙面埋弧焊:單面埋弧焊:單面焊成形方式分為強制成形和自由成形。壁厚在10個以上的螺旋鋼管。它比普通的螺旋鋼管在抗壓,抗拉等機械性能方面更勝一籌。工程上對于螺旋管道的使用提出了更高的要求,之所以會出現厚壁螺旋管道,是因為有些需要輸送的介質產生的壓力是普通螺旋鋼管無法承受的,如果換做直縫鋼管或者無縫鋼管的話,會大大增加工程的開支,如果是具有危險性的介質我們增加成本是不可避免的。


 中國制造網


 公眾號
 在線客服