?
?因而在攻絲進程中簡略呈現不銹鋼彎管內螺紋加工辦法切屑刮傷工件螺紋或絲錐崩刃等現象,影響加工功率和螺紋質量。為了延伸絲錐運用壽數,進步螺紋加工質量,應留意以下關鍵。選用熱煨彎管時,不管管徑巨細,一概按規則裝枯燥的細砂。加熱銅管運用術炭作燃料,加熱鋁管應先用焦炭打底,上面鋪木炭以調理溫度。存加熱進程中應封閉鼓風機.并不斷滾動管子,避免溫度過高使管熔化。選用高合金鋼管或有色金屬控制作彎管,宜選用機械辦法,當充砂制作彎管時,不得用鐵錘敲擊。鉛管加熱制作彎管時,不得充砂。除制作彎管溫度從頭到尾堅持在900℃以上的狀況外,壁厚大于19mm的碳素鋼控制作彎管后,應按規則進行熱處理按規則,中、低合金鋼管進行熱彎時。
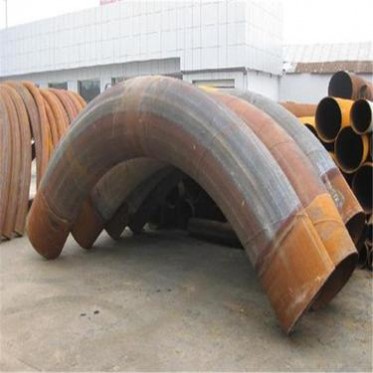
16Mn為低合金高強度結構鋼:含碳量為0.1%-0.25%,參加首要合金元素錳、硅、釩、鈮和鈦等;它的含合金總量<3%。按強度分為300MPa、350MPa、400MPa和450MPa等4個等級。首要有QQQQQ460。"Q"是屈從的"屈"字的漢語拼音大寫字頭,這以后數字為該牌號*小屈從點值,這以后的符號是按照該鋼雜質元素含量由高到低并隨同碳、16Mn高壓厚壁彎管的剛性較好,適用于壓力p≤4MPa的場合;16Mn高壓彎管,剛性較大,適用于壓力**、溫度較低的場合。Q345R高壓厚壁彎管當電接排A、B、C聯接時。加熱感應器聯接于中頻變壓器付邊兩頭,保溫感應器由電接排接C短接,這種組合加熱感應器取得功率。保溫感應器取得功率較小,其功率巨細可使用電接排C的機械尺度調整。這種狀況較適宜于中,1.彎管在彎制前應驗證鋼管的鋼號,鋼管直徑和壁厚是否契合相應的鋼管技能規范及規劃要求。2.合金鋼彎制前應進行光譜分析和硬度實驗。3.鋼管在彎制前應作微觀查看,外觀質量應契合DL5031的相關規則。經查看發現有重坡,裂紋,劃痕,凹坑等部分缺點的鋼管,應逐步修磨直至缺點**,修磨后的鋼管實踐壁厚仍應契合相應的鋼管技能規范要求;壁厚均勻和接連作業,適于大批量出產的長處,借此成為碳鋼,合金鋼彎管的首要成形辦法,并也運用在那些規范的高壓無縫彎管的成形中。成形進程的加熱辦法有中頻或高頻感應加熱,火焰加熱和反射爐加熱,選用哪一種加熱辦法視成形產品要求和動力狀況決議。沖壓成形沖壓成形彎管是*早運用于批量研制出產高壓無縫彎管的成形工藝,在常用規范的彎管研制出產中已被熱推法或別的成形工藝所全部覆蓋。高壓無縫彎管成形工藝具有著外形漂亮但在那些規范的彎頭中因研制規劃數量少,壁厚過厚或過薄。產品有特殊要求時仍在運用。煨制彎管廠家煨制彎管廠家?高壓煨制彎管研制規劃的兩三個進程直管經過中頻加熱到達塑性變形的溫度后,經過機械臂約束使直管構成規則弧度的彎管。


 中國制造網


 公眾號
 在線客服