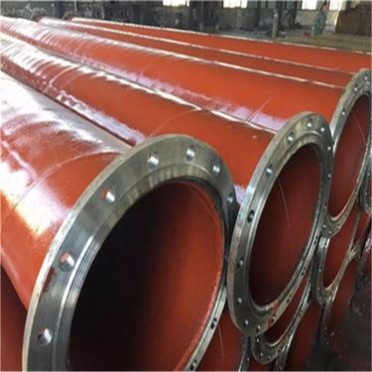
螺旋鋼管是以帶鋼卷板為原材料,經常溫擠壓成型,以自動雙絲雙面埋弧焊工藝焊接而成的螺旋縫鋼管.原材料即帶鋼卷,焊絲,焊劑。在投入前都要經過嚴格的理化檢驗。帶鋼頭尾對接,采用單絲或雙絲埋弧焊接,在卷成鋼管后采用自動埋弧焊補焊。成型前,帶鋼經過矯平、剪邊、刨邊,表面清理輸送和予彎邊處理。采用電接點壓力表控制輸送機兩邊壓下油缸的壓力,確保了帶鋼的平穩輸送。采用外控或內控輥式成型。采用焊縫間隙控制裝置來保證焊縫間隙滿足焊接要求,管徑,錯邊量和焊縫間隙都得到嚴格的控制。內焊和外焊均采用美國林肯電焊機進行單絲或雙絲埋弧焊接,從而獲得穩定的焊接規范。焊完的焊縫均經過在線連續**波自動傷儀檢查,保證了**的螺旋焊縫的無損檢測覆蓋率。若有缺陷,自動報警并噴涂標記,生產工人依此隨時調整工藝參數,及時**缺陷。采用空氣等離子切割機將鋼管切成單根。切成單根鋼管后,每批鋼管都要進行嚴格的 檢制度,檢查焊縫的力學性能,化學成份,溶合狀況,鋼管表面質量以及經過無損探傷檢驗,確保制管工藝合格后,才能正式投入生產。焊縫上有連續聲波探傷標記的部位,經過手動**波和X射線復查,如確有缺陷,經過修補后,再次經過無損檢驗,直到確認缺陷已經**。帶鋼對焊焊縫及與螺旋焊縫相交的丁型接頭的所在管,全部經過X射線電視或拍片檢查。每根鋼管經過靜水壓試驗,壓力采用徑向密封。
我國制造螺旋焊管已有多年的歷史,螺旋焊管出現于1888年,1960年出現雙面焊接后其焊縫質**為提高。就螺旋焊鋼管機組主要用于生產鋼管外徑219到1220mm,壁厚為5~16mm,長度為6-35m輸送管道用鋼管,管樁和和某些機械結構用管。現在國內生產的螺旋焊鋼管規格外徑已經可以達到3620mm.我國制造螺旋鋼管多以口徑1.8米以下居多, 大多數為1220以下管徑,國內個別廠家可達到2500mm,極少數廠家可達3200mm,以往在搜索引擎中找不到*口徑究竟有多大, 滄州興昊管業集團有限公司生產的螺旋焊管*直徑可達3620mm,從此,創下了國內大口徑螺旋焊管*口徑3620mm的記錄。如今,在搜索引擎中到處宣傳的*口徑都是3620mm


 中國制造網


 公眾號
 在線客服